Hvad skal du vide om bøjning og formning af stålplader, før du bestiller?
Stålpladebukning og formning er en af de mest almindelige fremstillingsprocesser til konstruktionsstålprojekter. Mange indkøbsteams støder på uventede produktionsproblemer, herunder revner, tilbagespring og dimensionelle afvigelser efter materialeankomst. Disse problemer stammer ofte fra at overse bøjningsydelsen af udvalgte stålkvaliteter på forespørgselsstadiet. Materialehårdhed styrer direkte deformationsydelsen, og købere er nødt til at afklare formningsrelaterede parametre før ordreafgivelse for at undgå dyrt omarbejde, produktionsforsinkelser og materialespild.
Hårdhed er den centrale faktor, der påvirker bøjningsydelsen af stålplader. Stål med højere hårdhed giver bedre modstand mod deformation. Selvom dette medfører højere strukturel styrke, sætter det også strengere grænser for bøjnings- og formningsarbejde. Højstyrke tykke stålplader kan ikke følge de samme bøjningsparametre, som bruges til tynde galvaniserede plader. Hvis fabrikanter anvender standard bøjningsradier for almindelige plader på plader med høj hårdhed, vil der let opstå kantrevner, mikrobrud og skjulte strukturelle fejl.
Nøgleparametre for simple bøjningsopgaver
For ligetil enkelt-vinkel bukkeopgaver skal kunderne levere komplette tekniske data til stålleverandører. Kritisk information omfatter målbøjningsvinkel, indre bøjningsradius, faktisk pladetykkelse og korn-justeret formningsretning. Formningsretningen i forhold til stålvalsekornet fortjener ekstra opmærksomhed: bøjning på tværs af valsekornet vil i høj grad øge risikoen for plade revner.
| Parameter | Beskrivelse og påmindelse |
| Bøj vinkel | Endelig påkrævet vinkel efter tilbagespringskompensation; angiv overbøjningsgodtgørelse, hvis det er nødvendigt |
| Indre bøjningsradius | Minimum indre radius er begrænset af stålkvalitet, hårdhed og pladetykkelse; kan ikke kopiere data fra galvaniserede plader |
| Pladetykkelse | Faktisk færdig tykkelse, ikke nominel tykkelse |
| Dannende Retning | Bøjning parallelt eller vinkelret på stålrullekorn; vinkelret bøjning kræver større indre radius |
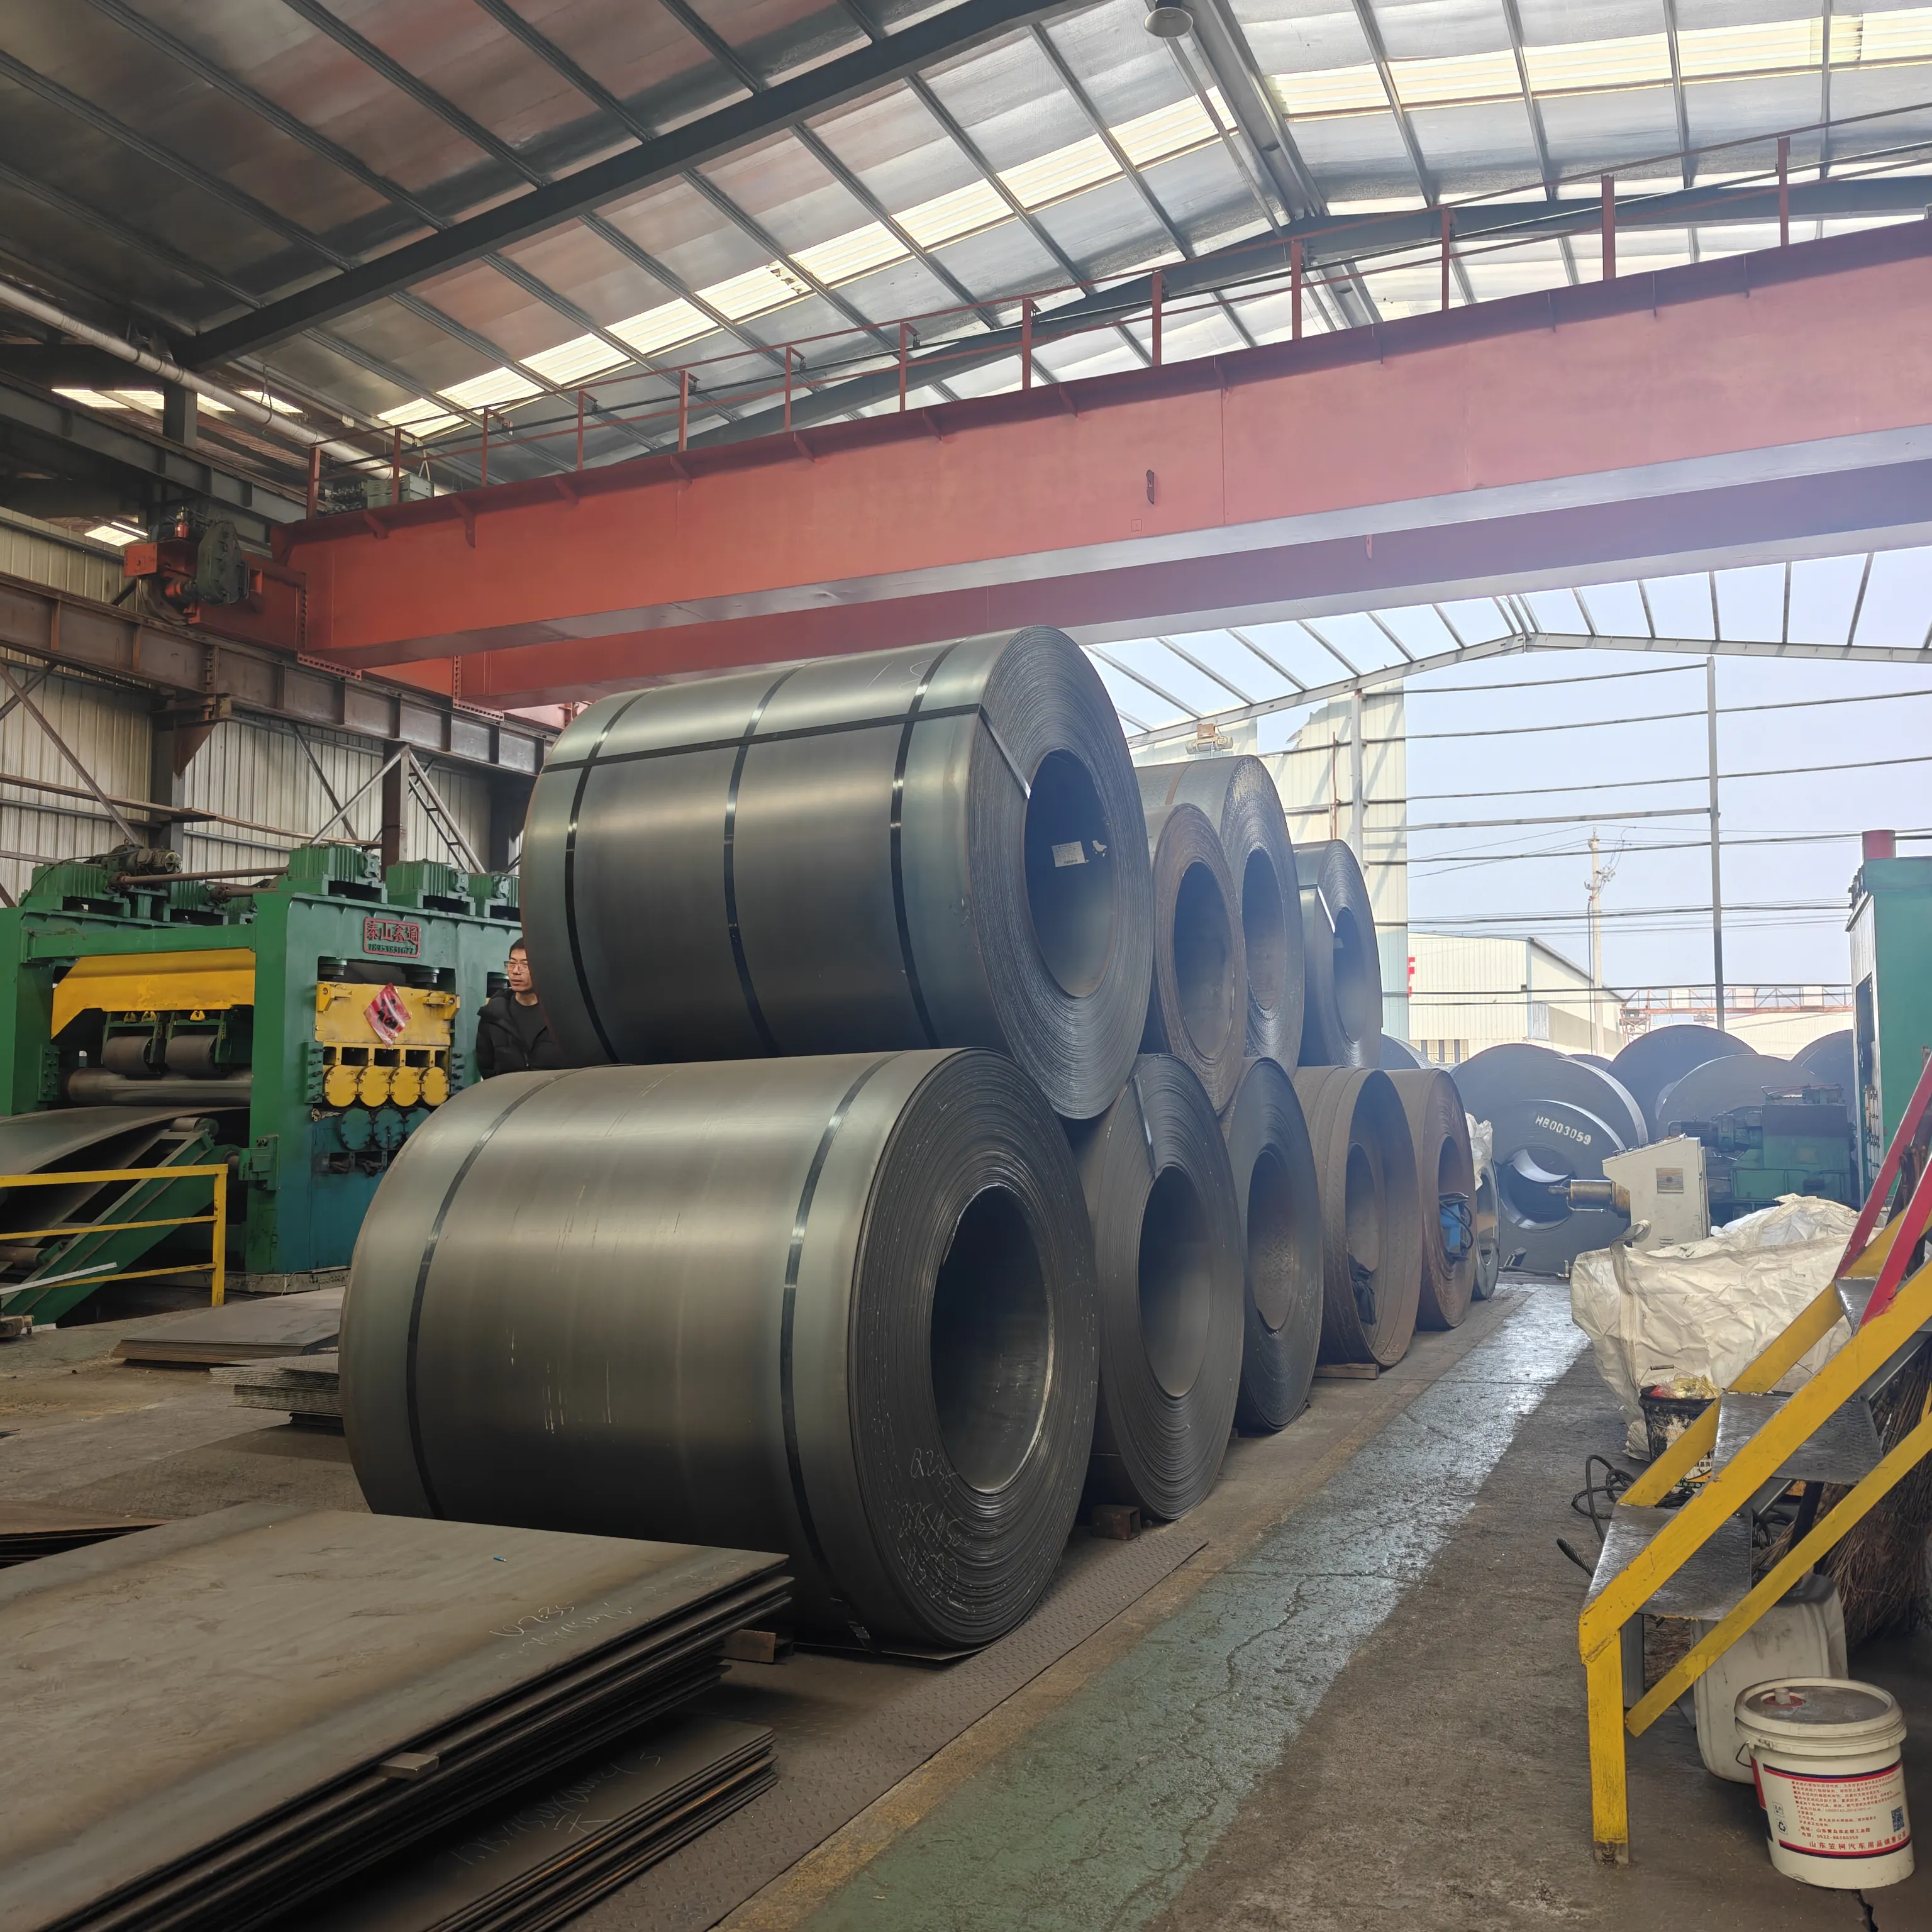
Komplekse formningskrav: Tegninger er afgørende for nøjagtige tilbud
Når projekter involverer flertrinsbøjning, dyb formning eller uregelmæssigt formede komponenter, er simple parameterlister utilstrækkelige. Kunder opfordres kraftigt til at indsende færdige deltegninger i tilbudsfasen.
Med tegninger i hånden kan stålproducenten udførligt vurdere:
Om den valgte stålkvalitet matcher den komplekse formgivningsproces
Juster den foreslåede minimum bøjningsradius for tykke / højstyrke plader
Prognostiseret tilbagespringsværdi for dimensionskorrektion
Markér potentielle risikopunkter for revnedannelse og foreslå alternative materialeforslag
Uden at tegne gennemgang risikerer købere at bestille stål, der ikke kan formes, hvilket resulterer i returnerede varer, forsinkelser i tidsplanen og ekstra projektudgifter.
Relaterede nyheder
- Hvordan kan galvaniseret gulv diamantplade forbedre sikkerhed, holdbarhed og langsigtet projektydelse
- Hvorfor er varmvalset ternet stålplade til platforme et smart valg til sikre og holdbare industrigulve
- Hvad gør SGCC varmgalvaniseret stålplade til et pålideligt valg til korrosionsbestandige industrielle applikationer
- Hvordan kan slidbestandige varmvalsede tunge stålplader strukturelle forbedre levetiden i krævende industrielle applikationer
- Hvorfor er slidbestandig varmvalset tung stålplade strukturel essentiel til krævende industrielle applikationer
- Hvordan forbedrer koldvalset stålplade produktionsydelsen?
Efterlad mig en besked